

เมื่อถุงมือป้องกันการบาดเป็นชุดเกิดข้อผิดพลาดในสายการผลิตของลูกค้า ต้นทุนจะไม่ค่อยถูกจำกัดอยู่เพียงสินค้าคงคลังที่ถูกปฏิเสธ เวลาในการผลิตที่สูญเสียไป ช่องว่างด้านการปฏิบัติตามข้อกำหนดด้านความปลอดภัย และภาระในการจัดหาซ้ำจะเพิ่มขึ้นอย่างรวดเร็ว จากการทำงานของเราในฐานะผู้ผลิตถุงมือป้องกันที่ดำเนินกิจการในโรงงานของเราเองในเมือง Rugao มณฑลเจียงซู สาเหตุหลักของความล้มเหลวในการจัดส่งส่วนใหญ่ไม่ใช่การออกแบบถุงมือที่มีข้อบกพร่อง แต่ขาดการเชื่อมโยงระหว่างตัวอย่างที่ได้รับการรับรองและการจัดส่งตามปริมาณ มีการตรวจสอบโรงงานถุงมือทนต่อการบาดอย่างมีระเบียบวินัยและระบบควบคุมคุณภาพการทำงานเพื่อปิดช่องว่างดังกล่าว ข้อสรุปนั้นตรงไปตรงมา: ตรวจสอบโรงงานเพื่อความสม่ำเสมอ ไม่ใช่เพื่อตัวอย่างที่น่าประทับใจเพียงตัวอย่างเดียว
เหตุใดการตรวจสอบโรงงานจึงมีความหมายมากกว่าการทดสอบในห้องปฏิบัติการ
มาตรฐานต่างๆ เช่น ANSI/ISEA 105 และ EN 388 อธิบายว่าถุงมือทำอะไรได้บ้างภายใต้สภาพห้องปฏิบัติการ พวกเขาไม่ได้รับประกันว่าอีกพันคู่ถัดไปจะมีพฤติกรรมเหมือนเดิม การตรวจสอบโรงงานจะตอบคำถามอื่น: ผู้ผลิตรายนี้สามารถทำซ้ำประสิทธิภาพที่ได้รับการรับรองในปริมาณมากได้หรือไม่
การตรวจสอบแบบมีโครงสร้างจะตรวจสอบขั้นตอนที่จัดทำเป็นเอกสาร บันทึกการสอบเทียบเครื่องจักร และจุดตรวจสอบที่กำหนดไว้ นอกจากนี้ยังเผยให้เห็นว่าโรงงานมีปฏิกิริยาอย่างไรเมื่อมีสิ่งผิดปกติเกิดขึ้น โรงงานที่ชั่งน้ำหนักถุงมือในระหว่างการถักนิตติ้ง จะจับความตึงของเส้นด้ายก่อนที่จะส่งผลกระทบต่อผลิตภัณฑ์สำเร็จรูป สิ่งอำนวยความสะดวกที่ทดสอบเฉพาะในตอนท้ายจะพบปัญหาหลังจากใช้วัสดุและแรงงานไปแล้ว
ในโรงงานที่มีการจัดการที่ดี ปัญหาด้านคุณภาพจะถูกตรวจพบตั้งแต่เนิ่นๆ แผนภูมิด้านล่างแสดงการกระจายทั่วไปของจุดที่ตรวจพบข้อบกพร่องซึ่งท้ายที่สุดจะส่งผลต่อถุงมือที่เสร็จแล้วตลอดขั้นตอนการผลิต
ส่วนแบ่งของข้อบกพร่องของถุงมือป้องกันการบาดที่ตรวจพบครั้งแรกในแต่ละขั้นตอนการตรวจสอบ (รูปแบบตัวอย่าง)
ประเด็นสำคัญที่ต้องครอบคลุมในการตรวจสอบโรงงานถุงมือกันบาด
การตรวจสอบที่มีประสิทธิผลจะติดตามห่วงโซ่คุณค่าตั้งแต่เส้นใยไปจนถึงกล่องบรรจุ ผู้ซื้อควรจัดโครงสร้างการเยี่ยมชมตามสี่ส่วนหลัก: วัสดุที่เข้ามา การถัก การจุ่มหรือการเคลือบ และการตรวจสอบขั้นสุดท้าย แต่ละพื้นที่มีเกณฑ์การยอมรับและรูปแบบความล้มเหลวของตนเอง
| พื้นที่ตรวจสอบ | จุดตรวจสอบ | ผลกระทบต่อการผลิต |
|---|---|---|
| เข้ามา material | ประเภทไฟเบอร์และดีเนียร์ บันทึกชุดสารเคลือบ ใบรับรองซัพพลายเออร์ | การทดแทนเส้นด้ายทำให้ประสิทธิภาพการตัดลดลงแม้ว่าฉลากจะยังคงเหมือนเดิมก็ตาม |
| การถัก process | มาตรวัดเครื่องจักร ความหนาแน่นของตะเข็บ ช่วงเวลาสุ่มตัวอย่างน้ำหนักถุงมือ | การเคลื่อนตัวของแรงตึงเล็กน้อยส่งผลต่อความสมบูรณ์ของถุงมือแบบไม่มีรอยต่อและคะแนนการตัดขั้นสุดท้าย |
| การจุ่มหรือการเคลือบ | ความหนืดของสารละลาย ระยะเวลาคงตัว โปรไฟล์อุณหภูมิเตาอบ ระยะเวลาการแข็งตัว | การเคลือบผิว thickness and adhesion drive grip, abrasion, and measured cut performance |
| สุดท้าย inspection | การสุ่มตัวอย่างความต้านทานแรงตัด การตรวจสอบขนาด การตรวจสอบด้วยภาพและการติดฉลาก | ยืนยันพฤติกรรมของแบทช์ก่อนบรรจุภัณฑ์และการจัดส่ง |
รายงานการตรวจสอบควรบันทึกสิ่งที่พบเห็นในแต่ละประตู ไม่ใช่แค่ว่าโรงงานมีคู่มือคุณภาพหรือไม่เท่านั้น การทดสอบภาคปฏิบัตินั้นง่ายมาก: ผู้ปฏิบัติงานในแต่ละสถานีสามารถอธิบายเกณฑ์การยอมรับโดยไม่ต้องอ่านโปสเตอร์ติดผนังได้หรือไม่
มาตรฐานความต้านทานแรงตัด: สิ่งที่การตรวจสอบควรยืนยัน
ความต้านทานแรงตัดไม่ใช่ตัวเลขตัวเดียว ผู้ซื้อในอเมริกาเหนือใช้ ANSI/ISEA 105 ซึ่งจัดอันดับประสิทธิภาพตั้งแต่ A1 ถึง A9 ผู้ซื้อในยุโรปใช้ EN 388 ซึ่งรายงานระดับตัวเลขตั้งแต่ระดับ 1 ถึง 5 ทั้งสองระบบใช้หลักการทดสอบที่แตกต่างกัน ดังนั้น ถุงมือที่ทำงานได้ดีภายใต้มาตรฐานหนึ่งอาจมีพฤติกรรมแตกต่างออกไป การตรวจสอบควรยืนยันว่าโรงงานได้รับการรับรองมาตรฐานใด และรายงานผลการทดสอบครอบคลุมสายการผลิตปัจจุบันหรือไม่
| ด้าน | ANSI/ISEA 105 (2016) | EN 388 (2016) |
|---|---|---|
| สเกลระดับการตัด | A1 ถึง A9 | ระดับ 1 ถึง 5 |
| หลักการทดสอบ | Tomodynamometer วัดแรงตัดเป็นกรัม | การทดสอบรัฐประหาร วัดดัชนีการตัดกับใบมีดที่กำลังหมุน |
| ข้อกำหนดทางอุตสาหกรรมทั่วไป | A4 ถึง A6 สำหรับการหยิบจับโลหะและกระจก | ระดับ 3 ถึง 5 สำหรับการสัมผัสที่เทียบเคียงได้ |
| รายงานความครอบคลุม | ฝ่ามือและบางครั้งก็เต็มถุงมือ | ตัวอย่างหลายรายการจากบริเวณถุงมือที่แตกต่างกัน |
เมื่อข้อกำหนดกำหนดให้ต้องมีความต้านทานการตัด A5 โรงงานควรจะสามารถแสดงรายงานผลการทดสอบจากสายการผลิตเดียวกันที่ได้รับการตรวจสอบได้ ไม่ใช่แค่ตัวอย่างที่ส่งไปยังห้องปฏิบัติการเมื่อเดือนก่อนเท่านั้น ตัวอย่างที่ดีของระดับนี้คือถุงมือป้องกันการบาดประสิทธิภาพสูงสีเทา A5 ขนาด 13 เกจ ซึ่งเป็นสินค้าหลักในกลุ่มผลิตภัณฑ์ของเรา ก่อนที่จะล็อคข้อมูลจำเพาะ ผู้ซื้อควรเข้าใจถึงความแตกต่างระหว่างคำศัพท์เฉพาะเกี่ยวกับการทนต่อการบาดและการป้องกันการบาด ซึ่งเป็นหัวข้อที่กล่าวถึงในของเรา คู่มืออุตสาหกรรม .
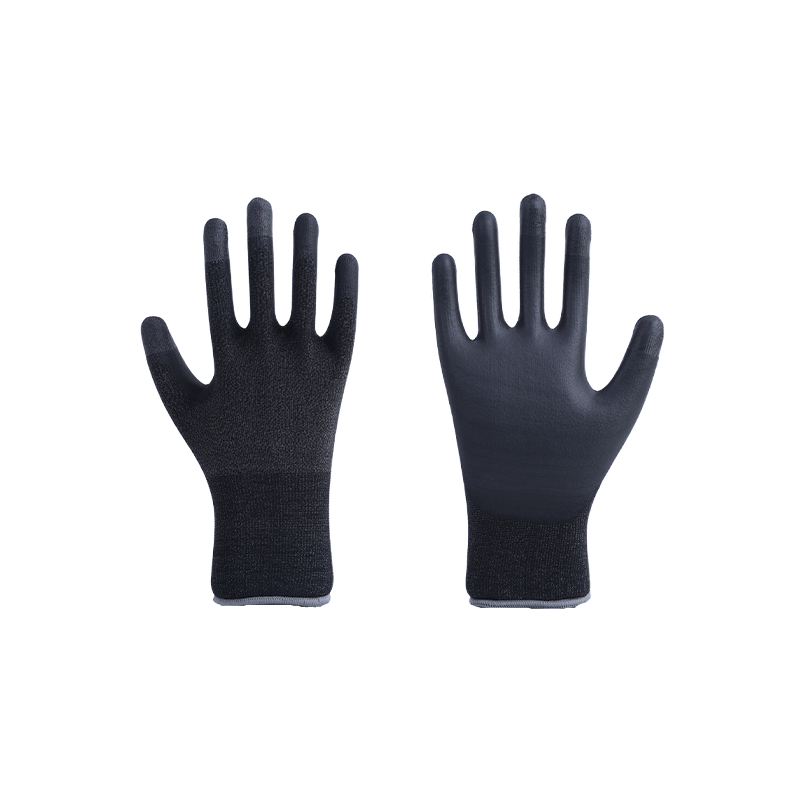
 ถุงมือกันบาดประสิทธิภาพสูงสีเทา A5 13 เกจ ถุงมือถักลายลิ้นจี่เคลือบโฟมไนไตรล์ป้องกันการบาดตามมาตรฐาน EN388 ระดับ E ให้ความยืดหยุ่นที่สมดุล การยึดเกาะ และความต้านทานการสึกหรอ สำหรับงานด้านความแม่นยำและโลจิสติกส์ ดูผลิตภัณฑ์ →
จุดควบคุมคุณภาพตลอดขั้นตอนการผลิต
การควบคุมคุณภาพในโรงงานถุงมือป้องกันการบาดควรดำเนินการตามลำดับขั้นตอน ไม่ใช่การทดสอบขั้นสุดท้ายเพียงครั้งเดียว จุดตรวจสอบต่อไปนี้เป็นขั้นต่ำสำหรับห่วงโซ่อุปทานที่เชื่อถือได้:
- การตรวจสอบวัสดุที่เข้ามา: ตรวจสอบชนิดของเส้นใย ดีเนียร์ และสารประกอบการเคลือบกับข้อกำหนดเฉพาะที่ซื้อ
- การสุ่มตัวอย่างกระบวนการถัก: วัดน้ำหนักถุงมือและความหนาแน่นของตะเข็บในช่วงเวลาที่กำหนดเพื่อตรวจจับการเคลื่อนตัวของเครื่องจักร
- การตรวจสอบการใช้งานการเคลือบ: ตรวจสอบความหนืดของสารละลาย เวลาในการจุ่ม และอุณหภูมิในการบ่ม
- การทดสอบความต้านทานแรงตัด: ดำเนินการตัวอย่างการผลิตตามมาตรฐานที่เกี่ยวข้องตามกำหนดเวลา
- การตรวจสอบมิติและตะเข็บ: ตรวจสอบความยาว รูปแบบข้อมือ และโครงสร้างรอยตะเข็บ
- การตรวจสอบด้วยสายตาและบรรจุภัณฑ์ขั้นสุดท้าย: คัดแยกถุงมือที่ชำรุดและยืนยันความถูกต้องของฉลาก
แต่ละประตูจะต้องมีแผนการสุ่มตัวอย่างที่กำหนดไว้ โรงงานที่ทดสอบหนึ่งคู่ต่อชุดไม่ดำเนินการควบคุมคุณภาพ มันกำลังแสดงท่าทาง แผนภูมิด้านล่างแสดงการกระจายทั่วไปของข้อบกพร่องที่สังเกตได้ระหว่างการตรวจสอบขั้นสุดท้ายสำหรับการผลิตถุงมือทนต่อการบาดแบบเคลือบ
- การเคลือบผิว voids 30%
- ส่วนเบี่ยงเบนขนาด 25%
- รอยตะเข็บหรือรอยถัก 20%
- การปนเปื้อนพื้นผิว 15%
- อื่นๆ 10%
คุณภาพการเคลือบและการตกแต่ง: ครึ่งหลังของเรื่องราว
การเคลือบบริเวณฝ่ามือมักจะทำให้ถุงมือที่ทนต่อการบาดแตกต่างจากถุงมือที่สวมใส่ได้จริงตลอดกะงาน เคมีในการเคลือบ ความหนืด เวลาคงตัว และโปรไฟล์การแข็งตัว ล้วนส่งผลต่อการยึดเกาะ ความต้านทานต่อการเสียดสี และประสิทธิภาพการตัดขั้นสุดท้ายที่วัดได้ การตรวจสอบควรตรวจสอบว่าพารามิเตอร์เหล่านี้ได้รับการบันทึกไว้สำหรับแต่ละผลิตภัณฑ์และปฏิบัติตามในบันทึกการผลิต
สำหรับการใช้งานที่ต้องสัมผัสใบมีดกับพื้นผิวหยาบหรือชิ้นส่วนที่มีมัน วิธีการเคลือบจะเปลี่ยนความคุ้มค่าของถุงมือ ถุงมือที่มีฤทธิ์กัดกร่อนจุ่มเต็มและทนต่อการตัดของเราเป็นตัวอย่างที่เกี่ยวข้อง: เส้นด้าย HPPE พื้นฐานให้คะแนนการตัด ในขณะที่การเคลือบที่มีฤทธิ์กัดกร่อนช่วยยืดอายุการใช้งาน หากไม่มีการควบคุมการเคลือบ ผู้ซื้อจะได้รับถุงมือที่ชำรุดตั้งแต่เริ่มให้บริการ
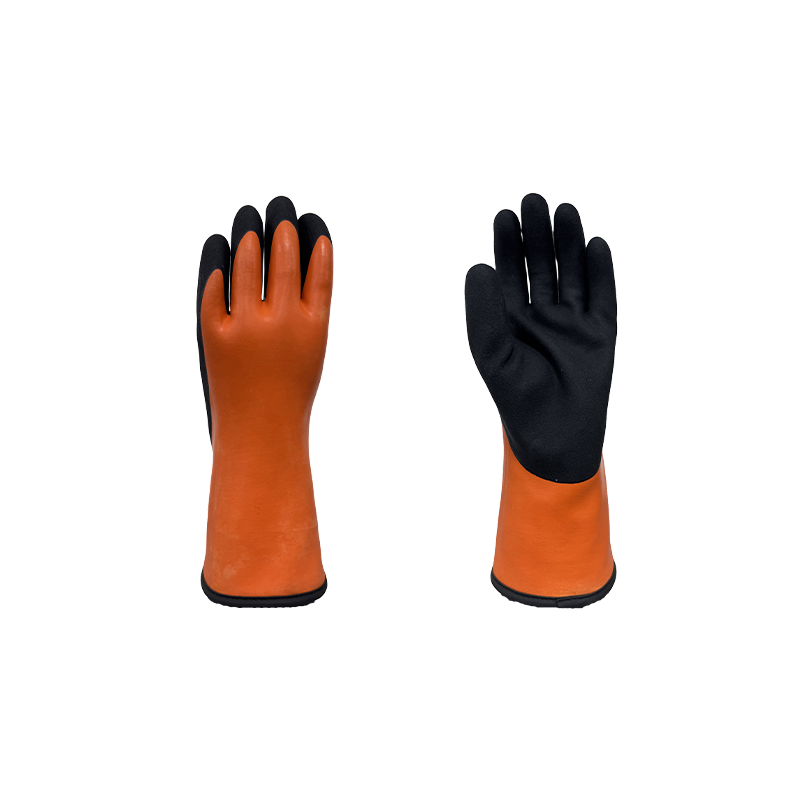
 ถุงมือขัดถูแบบจุ่มเต็มชนิดทนต่อการบาด ถุงมือเคลือบฝ้าจุ่มเต็มขนาด 15 เกจ ผสมผสาน HPPE, ใยแก้ว และโพลีเอสเตอร์ เพื่อการต้านทานการตัดขนาด A4 และระดับ 4 ทนต่อการเสียดสีระดับ 4 เหมาะสำหรับการจัดการพื้นผิวมันหรือพื้นผิวหยาบ ดูผลิตภัณฑ์ →
ธงแดงในการตรวจสอบโรงงานถุงมือกันบาด
- ฉลากที่แสดงมาตรฐานการรับรองโดยไม่มีรายงานการทดสอบที่ตรงกันสำหรับสายการผลิตจริง
- ไม่มีการตรวจสอบย้อนกลับแบทช์: โรงงานไม่สามารถเชื่อมโยงแบทช์ที่เสร็จแล้วเข้ากับบันทึกวัสดุที่เข้ามาได้
- สถานีตรวจสอบที่ไม่มีเกณฑ์กำหนดว่าผ่านหรือไม่ผ่าน
- พารามิเตอร์การเคลือบที่ปรับตามประสบการณ์ของผู้ปฏิบัติงาน แทนที่จะบันทึกการตั้งค่ากระบวนการไว้เป็นลายลักษณ์อักษร
- อุปกรณ์ทดสอบการตัดที่ไม่เคยผ่านการสอบเทียบหรือขาดบันทึกการสอบเทียบ
- คำตอบที่แตกต่างกันเกี่ยวกับความถี่ในการสุ่มตัวอย่างจากการขาย การผลิต และพนักงานที่มีคุณภาพ
ธงสีแดงเพียงธงเดียวไม่จำเป็นต้องตัดสิทธิ์โรงงาน แต่ควรมีการดำเนินการตั้งแต่สองธงขึ้นไปเป็นสัญญาณเตือนที่ชัดเจน
เมื่อการตรวจสอบเผยให้เห็นความสามารถในการผลิตขั้นสูง
ผู้ซื้อที่ต้องการการปกป้องที่สูงกว่า A5 มักจะมองหาเส้นด้ายคอมโพสิต การป้องกันแรงกระแทก หรือการเสริมความแข็งแรงบริเวณฝ่ามือหลายชั้น โครงสร้างเหล่านี้เพิ่มความซับซ้อนให้กับการถัก การปั้น และการตรวจสอบ การตรวจสอบควรตรวจสอบว่าโรงงานจัดการกับความซับซ้อนดังกล่าวอย่างไร เนื่องจากผลิตภัณฑ์ที่เรียบง่ายกว่าใช้ระเบียบวินัยเดียวกัน
ตัวอย่างเช่น ถุงมือกันบาด A6 ที่มีการดูดซับแรงกระแทก TPR จำเป็นต้องมีขั้นตอนการขึ้นรูปและการตรวจสอบด้วยสายตาเพื่อดูการวางแนวของแผ่นรองหลังการประกอบ หากโรงงานแสดงการผลิตที่มีการควบคุมที่ระดับความซับซ้อนนี้ กลุ่มผลิตภัณฑ์ถุงมือป้องกันการบาดขั้นพื้นฐานมีแนวโน้มที่จะเป็นไปตามระเบียบวินัยด้านคุณภาพเดียวกัน
 A6 ถุงมือดูดซับแรงกระแทก TPR ทนต่อแรงตัด โดดเด่นด้วยซับในขนาด 18 เกจพร้อมเส้นใยทังสเตนสำหรับความต้านทานการตัด A6, แถบกันกระแทก TPR และแผ่นรองฝ่ามือ ถุงมือนี้เหมาะกับงานโลหะที่มีความเสี่ยงสูงและการปฏิบัติการกู้ภัย ดูผลิตภัณฑ์ →
การตรวจสอบไม่ใช่เหตุการณ์ที่เกิดขึ้นเพียงครั้งเดียว หลังจากการตรวจสอบประสบความสำเร็จ ผู้ซื้อและโรงงานควรตกลงกันเรื่องความถี่ในการสุ่มตัวอย่าง มาตรฐานเอกสาร และช่องทางการสื่อสาร การควบคุมคุณภาพอย่างต่อเนื่องคือสิ่งที่เปลี่ยนโรงงานที่ดีให้กลายเป็นซัพพลายเออร์ที่เชื่อถือได้
เราปฏิบัติตามหลักการนี้ในสายการผลิตของเราในมณฑลเจียงซู และยินดีต้อนรับผู้ซื้อที่ต้องการตรวจสอบกระบวนการด้วยตนเอง หากคุณมีคำถามเกี่ยวกับขั้นตอนการทดสอบของเราหรือต้องการหารือเกี่ยวกับแผนการตรวจสอบ สามารถติดต่อทีมงานของเราได้ผ่านทาง หน้าการติดต่อ .
คำถามที่พบบ่อย
การตรวจสอบโรงงานและการตรวจสอบคุณภาพแตกต่างกันอย่างไร?
การตรวจสอบจะประเมินระบบโดยรวมของโรงงาน ได้แก่ ขั้นตอน เอกสาร การตรวจสอบย้อนกลับ และการควบคุมกระบวนการ การตรวจสอบจะตรวจสอบว่าชุดงานเฉพาะตรงตามข้อกำหนดที่ตกลงไว้ ทั้งสองอย่างจำเป็นสำหรับการจัดหาถุงมือป้องกันการบาดที่เชื่อถือได้
โรงงานถุงมือกันบาดควรได้รับการตรวจสอบบ่อยแค่ไหน?
อย่างน้อยปีละครั้งสำหรับซัพพลายเออร์ที่จัดตั้งขึ้น และก่อนคำสั่งซื้อจำนวนมากครั้งแรกสำหรับซัพพลายเออร์รายใหม่ การเปลี่ยนแปลงรายการหลัก การได้มา หรืออัตราความไม่สอดคล้องที่สูงควรกระตุ้นให้มีการตรวจสอบเพิ่มเติม
การตรวจสอบจากโรงงานรับประกันว่าถุงมือทุกใบสามารถทนต่อการบาดได้หรือไม่
ไม่มีการตรวจสอบใดสามารถรับประกันทุกหน่วยได้ การตรวจสอบที่ดำเนินการอย่างดีจะช่วยลดความเสี่ยงโดยการตรวจสอบว่ากระบวนการผลิตมีความสามารถ มีการสอบเทียบอุปกรณ์ และแผนการสุ่มตัวอย่างมีความเข้มงวดเพียงพอที่จะตรวจจับการดริฟท์ก่อนการขนส่ง
ฉันควรระบุระดับความต้านทานการบาดระดับใดสำหรับการหยิบจับโลหะ
สำหรับโลหะแผ่นเบาและงานประกอบทั่วไป A4 ถึง A5 เป็นขนาดทั่วไป สำหรับการประทับหนัก การจับแก้ว และขอบที่แหลมคม A6 ขึ้นไปมีความเหมาะสมมากกว่า การตรวจสอบควรตรวจสอบว่าวิธีทดสอบของโรงงานตรงกับระดับเป้าหมายของคุณ